
 خانه
 خدمات
 محصولات
 گالری
 مقالات
 درباره ما
 تماس با ما
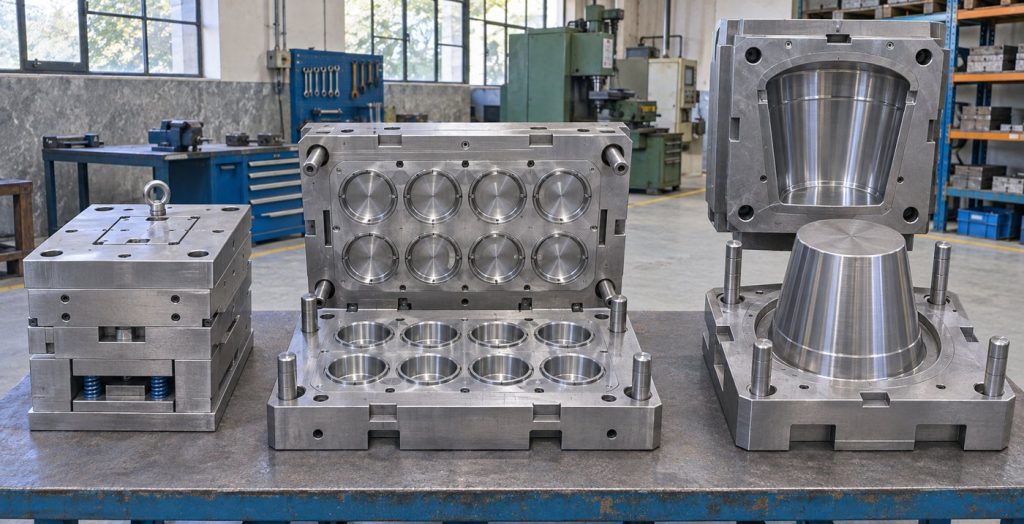
«قطعه من سبک است. میشود آن را روی دستگاه ۹۰ تن تولید کرد؟» برای جواب دادن به این سؤال باید قطعه و قالب را با هم بررسی کرد. یک درپوش پهن و نازک ممکن است وزن کمی داشته باشد، اما اگر چند عدد از آن در هر ضرب تولید شود، سطحی که فشار مواد مذاب به آن وارد میشود زیاد خواهد بود. این فشار تعیین میکند دستگاه برای بسته نگه داشتن قالب به چه نیرویی نیاز دارد.
تناژ دستگاه تزریق پلاستیک یعنی چه؟
وقتی میگوییم دستگاه تزریق ۹۰ یا ۱۶۰ تن، منظور نیروی گیره دستگاه برای بسته نگه داشتن قالب است. در انتخاب دستگاه، این موارد را جداگانه بررسی میکنیم.
| چه چیزی بررسی میشود؟ | چه اثری روی انتخاب دستگاه دارد؟ |
|---|---|
| سطح تصویرشده قطعات و راهگاه تحت فشار | همراه با فشار داخل قالب، نیروی لازم برای بسته نگه داشتن قالب را تعیین میکند. |
| وزن یا حجم کل مواد در یک ضرب | باید با ظرفیت تزریق دستگاه برای همان جنس مواد سازگار باشد. در قالب راهگاه سرد، وزن راهگاه هم به وزن قطعات اضافه میشود. |
| ابعاد و نحوه کار قالب | قالب باید روی دستگاه جا شود و فضای کافی برای باز شدن، بیرون آمدن قطعه و عملکرد پران داشته باشد. اگر قالب جک هیدرولیک دارد، امکانات دستگاه برای راهاندازی آن هم بررسی میشود. |
| وزن قالب | وزن کل برای جابهجایی و نصب، و وزن نیمه متحرک برای کنترل بار مجاز صفحه متحرک اهمیت دارد. |
سطح تصویرشده یعنی سطحی که از جهت باز و بسته شدن قالب دیده میشود. برای برآورد نیروی گیره، سطح تصویرشده تمام کویتههای فعال و راهگاه تحت فشار را جمع میکنیم. بنابراین اگر تعداد کویتههای فعال بیشتر شود، حتی با ثابت ماندن وزن هر قطعه، نیروی لازم برای بسته نگه داشتن قالب میتواند بیشتر شود. تعداد کویته بالا میتواند ابعاد بیرونی قالب را هم بزرگتر کند. مثلاً یک درپوش چندگرمی در قالب پرکویته ممکن است به دستگاه بزرگتری نیاز داشته باشد تا قالب از بین تایبارها عبور کند و روی صفحه نصب جا بگیرد.
فاصله تایبارها و وزن قالب را چطور بررسی کنیم؟
در دستگاههای تایباردار، فاصله آزاد بین ستونهای گیره در کاتالوگ با عنوان Tie-bar spacing و بهصورت افقی × عمودی درج میشود. عرض و ارتفاع بیرونی قالب را در جهت نصب، همراه با بیرونزدگی جکها و اتصالات، با مسیر ورود و فضای آزاد دستگاه تطبیق دهید. ابعاد صفحه نصب، ضخامت مجاز قالب، کورس بازشو و پران هم جداگانه بررسی میشوند. فاصله تایبارها برای هر برند و سری میتواند متفاوت باشد.
برای قالب سنگین، وزن کل قالب را با ظرفیت تجهیزات جابهجایی و وزن نیمه متحرک را با بار مجاز صفحه متحرک دستگاه مقایسه کنید. مقدار مجاز را از مدارک همان مدل یا سازنده بگیرید.
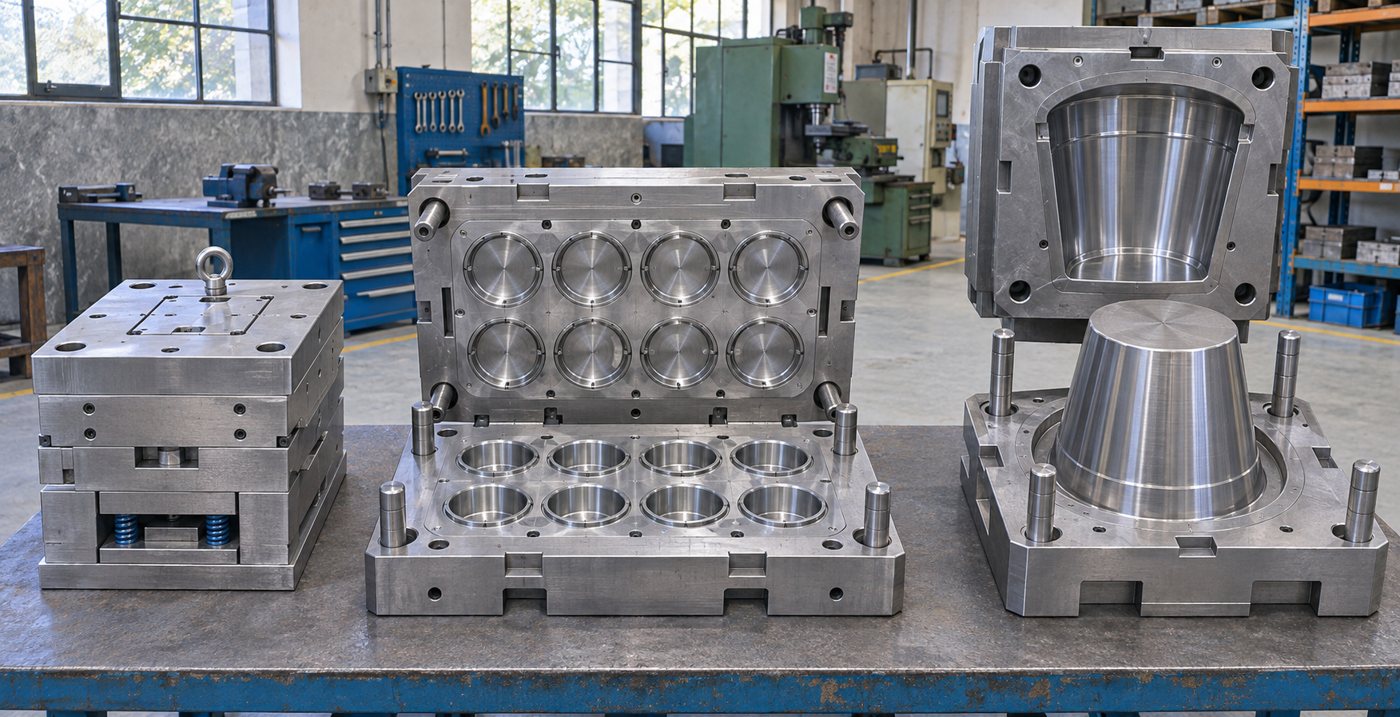
بازشوی گیره و خروج قطعات عمیق
برای تولید سطل یا ظرف عمیق، بعد از باز شدن قالب باید بین دو نیمه فضای کافی وجود داشته باشد تا پران، قطعه را از ماهیچه آزاد کند و قطعه از قالب خارج شود. ممکن است قالب بین تایبارها جا بگیرد و نیروی گیره هم کافی باشد، اما با بازشوی کم، سطل پس از پران همچنان بین دو نیمه قالب گیر کند.
برای انتخاب دستگاه، کورس بازشوی گیره، حداکثر فاصله بین صفحات در حالت باز (Daylight) و کورس پران را با ضخامت قالب، عمق قطعه و مسیر خروج تطبیق دهید. اگر قطعه با ربات برداشته میشود، فضای ورود و خروج گریپر هم باید در نظر گرفته شود.
سیلندر تیپ B چقدر ظرفیت تزریق دارد؟
در بسیاری از سریهای دستگاه تزریق، مجموعه مارپیچ و سیلندر در سه تیپ A، B و C عرضه میشود. در بعضی مدلهای بزرگتر تیپ D هم وجود دارد. معمولاً با بزرگتر شدن قطر مارپیچ در یک واحد تزریق، حجم هر ضرب بیشتر و حداکثر فشار تزریق کمتر میشود. حرف B باید در کاتالوگ همان مدل خوانده شود.
| تناژ اسمی | مدل نمونه | فاصله آزاد تایبارها (میلیمتر) | قطر مارپیچ B (میلیمتر) | حجم اسمی تزریق B (سانتیمتر مکعب) | وزن اسمی هر ضرب B برای PS (گرم) |
|---|---|---|---|---|---|
| ۹۰ تن | Borche Bi90 | ۳۶۰ × ۳۶۰ | ۳۵ | ۱۶۳ | ۱۵۳ |
| ۱۲۰ تن | Borche BS120‑III | ۴۱۰ × ۴۱۰ | ۴۰ | ۲۳۸ | ۲۲۵ |
| ۱۶۰ تن | Borche Bi160‑M | ۴۶۰ × ۴۶۰ | ۴۵ | ۳۴۱ | ۳۲۱ |
| ۲۰۰ تن | Borche Bi200‑M | ۵۱۰ × ۵۱۰ | ۵۰ | ۴۸۱ | ۴۵۲ |
| ۲۶۰ تن | Borche Bi260‑M | ۵۷۵ × ۵۷۵ | ۶۰ | ۸۴۸ | ۸۰۰ |
| ۴۵۰ تن | Haitian MA4500/3200GII | ۷۸۰ × ۷۸۰ | ۸۰ | ۱٬۸۵۹ | ۱٬۶۹۲ |
| ۱٬۰۰۰ تن | Haitian MA10000/7950GII | ۱٬۰۹۰ × ۱٬۰۹۰ | ۱۱۰ | ۴٬۵۶۱ | ۴٬۱۵۱ |
این اعداد نمونه کاتالوگی برای مدلهای نامبردهاند. وزن تزریق جدول بر مبنای پلیاستایرن (PS) است. برای PP، پلیآمید یا مواد دیگر، حجم و وزن کل ضرب شامل قطعات و راهگاه سرد را با مشخصات همان دستگاه و گرید مواد بررسی کنید. ظرفیت اسمی را هم از ظرفیت قابل استفاده در تولید جدا در نظر بگیرید تا فضای لازم برای بالشتک مذاب و تنظیم فرایند در دسترس باشد.
یک مثال برای انتخاب تناژ دستگاه تزریق
فرض کنید قرار است چهار درپوش سبک در هر ضرب تولید شود. سطح تصویرشده هر درپوش ۵۰ سانتیمتر مربع است و راهگاه هم ۱۰ سانتیمتر مربع به مجموع اضافه میکند. سطح کل ۲۱۰ سانتیمتر مربع میشود.
اگر فشار متوسط مؤثر داخل قالب را برای این مثال ۴۵۰ بار فرض کنیم، برآورد اولیه نیروی بازکننده قالب اینطور به دست میآید:
نیرو بر حسب کیلونیوتن = سطح تصویرشده بر حسب سانتیمتر مربع × فشار مؤثر داخل قالب بر حسب بار ÷ ۱۰۰
در این مثال، نتیجه ۹۴۵ کیلونیوتن، معادل حدود ۹۶ تننیرو است. بنابراین دستگاه ۹۰ تن برای شرایط فرضی این مثال نیروی گیره کافی ندارد و دستگاه ۱۲۰ تن را میتوان برای بررسی دقیقتر در نظر گرفت. پیش از انتخاب نهایی باید ظرفیت تزریق، ابعاد نصب و بازشوی قالب بررسی شوند و حاشیه مناسب نیروی گیره هم در نظر گرفته شود.
عدد ۴۵۰ بار فقط فرض این مثال است. فشار واقعی به جنس مواد، ضخامت قطعه، مسیر جریان و شرایط تزریق بستگی دارد. برای این محاسبه باید فشار داخل قالب را برآورد کرد. عدد فشار روی نمایشگر دستگاه را باید با توجه به نوع فشاری که نمایش میدهد تفسیر کرد.
اگر تولید را بین سه قالب یا سه دستگاه کوچک تقسیم میکنید، هر قالب باید بهطور مستقل از نظر نیروی گیره، ظرفیت تزریق و امکان نصب بررسی شود. حتی یک قطعه سبک و تککویته، اگر پهن باشد یا برای پر شدن به فشار بالایی نیاز داشته باشد، ممکن است به گیره بزرگتری نیاز پیدا کند. نیروی گیره سه دستگاه جداگانه برای بستن یک قالب با هم جمع نمیشود.
انتخاب تناژ چه اثری روی هزینه تزریق دارد؟
وقتی دستگاه مناسب مشخص شد، میتوانید نرخ همان تناژ را در جدول اجرت خدمات تزریق پلاستیک در سال ۱۴۰۵ پیدا کنید. برای برآورد هزینه هر قطعه، نرخ دقیقهای دستگاه را در زمان هر ضرب به دقیقه ضرب کنید و حاصل را بر تعداد قطعات سالم همان ضرب تقسیم کنید.
برای بررسی قالب چه اطلاعاتی بفرستید؟
عکس یا نقشه قطعه، جنس و گرید مواد، ابعاد و وزن قالب، تعداد کویته فعال و تیراژ سفارش را برای ما بفرستید. اگر وزن کل یک ضرب، زمان سیکل قبلی یا مشخصات دستگاهی که قالب روی آن کار کرده را دارید، آنها را هم اضافه کنید.
منبع فنی — راهنمای انتخاب دستگاه و برآورد نیروی گیره LANXESS
کاتالوگهای جدول — Borche Bi، Borche BS‑III، Borche Bi‑M و Haitian MA‑GII.
